KÖVESS MINKET:

Hír

KSHOW 48 fehér könyv a penészköltség-szabályozásról és a PET-palack előformák nagy pontosságú koncentrikus technológiájáról

2026-06-12 0 Hagyj üzenetet

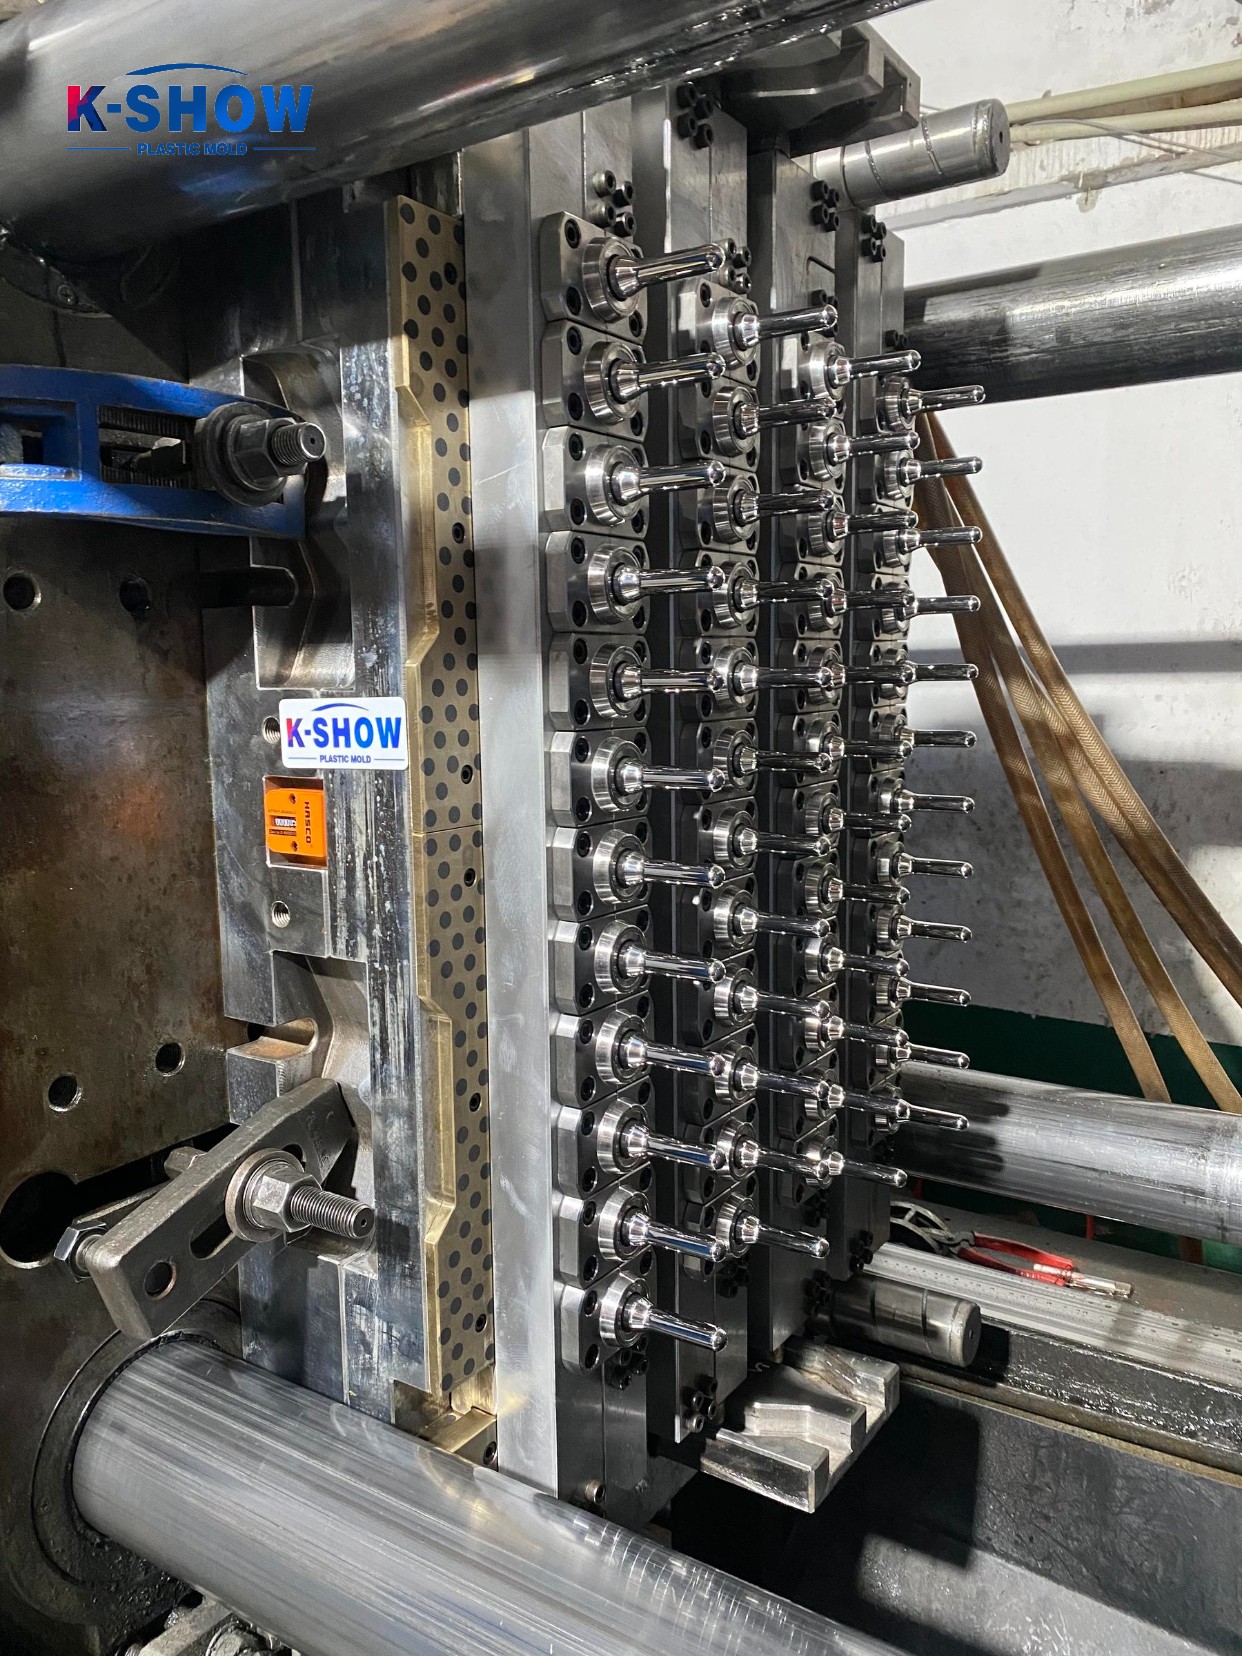
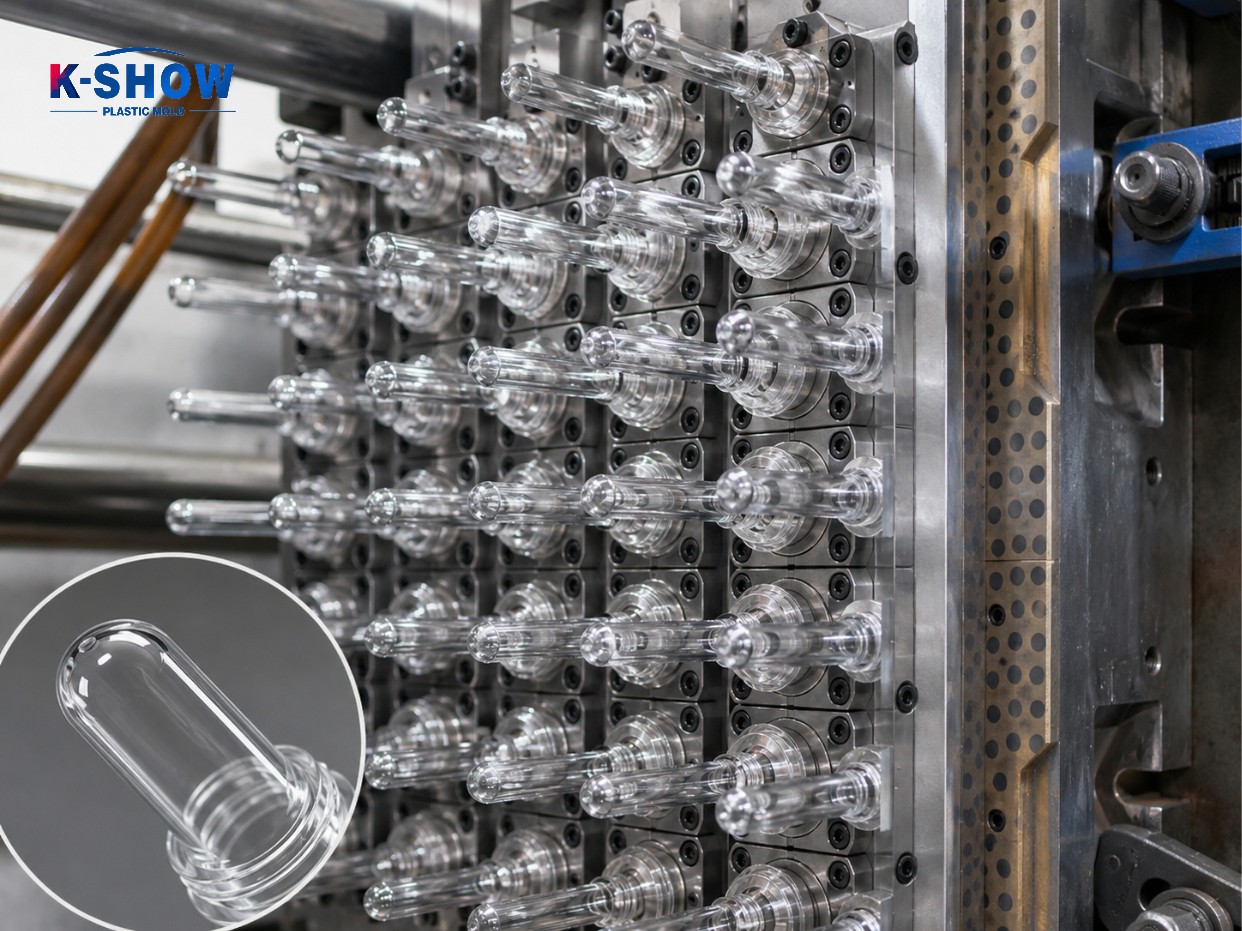
    A globális csomagolóiparban a PET-palackok éves kereslete eléri a százmilliárdokat. Legyen szó ásványvízről, szénsavas italokról, étkezési olajokról vagy napi vegyi termékekről, az egyetlen kritikus versenyképességi mérőszám a palackok üres gyártásában továbbra is az együreges költség. Csupán ezredmásodperces különbség a ciklusidőben vagy egy kis mennyiségű anyaghulladék, ha megszorozzuk 48 üreggel és egy megszakítás nélküli éves gyártási ütemtervvel, jelentős profitkülönbségeket eredményezhet. A kihívás egy valóban kiváló, 48 üreges palackos üres forma kifejlesztésében rejlik, amely nemcsak minimalizálja az egységköltségeket, hanem biztosítja a milliméter alatti méretek konzisztenciáját az összes előállított nyersdarabon, miközben az öntőforma élettartama meghaladja az 5 millió ciklust. A globális palackozott vízgyártók kiszolgálásán keresztül a KSHOW csapata (WhatsApp/WeChat: +86-18957424655) megállapította, hogy a nagyüregű formák egyenletességének szabályozása jelenti a kulcsfontosságú szűk keresztmetszetet, amely meghatározza az együreges költséghatékonyságot.

    Legfontosabb kihívás: Hogyan biztosítható az egységesség, ha 48 üreg működik egyidejűleg?

    A KSHOW nagyüregű formatervezési előírásainak megfelelően minden 48 vagy annál több üreges öntőformát háromlépcsős iteratív formaáramlási elemzésnek kell alávetni annak biztosítására, hogy a nyomáskülönbség mind a 48 kapu között ne haladja meg a 0,5 MPa-t. A 48 üreges öntőforma sokkal bonyolultabb, mint egy 32 üreges forma egyszerű hozzáadása. Ahogy az üregek száma megduplázódik, az ömledék áramlási útja a forró csatorna elválasztó lemeztől mind a 48 kapuig jelentősen kifejezettebbé válik. A nem kellően kiegyensúlyozott futómű-kialakítás idő előtti lehűléshez és feszültségképződéshez vezethet az eredetileg kitöltött üregekben, míg a későbbi üregek nem töltődnek ki teljesen, vagy nem mutatnak megfelelő sűrűséget. A KSHOW megoldása természetesen kiegyensúlyozott, Mouldflow analízissel vezérelt futómű-kialakítást alkalmaz, minden egyes futó átmérőjét és hosszát iteratívan optimalizálva, hogy a nyomáskülönbség 0,5 MPa alatt maradjon mind a 48 kapun, és az olvadék érkezési időbeli különbsége 0,02 másodpercen belül. Ezenkívül melegcsatornás rendszerünk egy 48 pontos szelep-alapú szekvenciális vezérlőrendszerrel rendelkezik, amely minden fúvókához függetlenül szabályozott hőmérséklet-szabályozást biztosít, ±0,5 °C-on belül tartja a hőmérséklet-ingadozást, ezáltal kiküszöböli a palack súlyának ingadozásait és a fenék fehéredési hibáit a forrásnál.


    Esettanulmány: Egy nagy észak-afrikai italgyártó cég palackkupakjaira és nyerspalackjaira vonatkozó önellátási projektje

    Tavaly Észak-Afrikában egy vezető palackozott vízgyártó (a titoktartási megállapodások értelmében "W ügyfélként" emlegetve) azt tervezte, hogy áttér a palacküres gyártás kiszervezéséről a házon belüli gyártásra, hogy csökkentse az árfolyam-ingadozásokkal és az ellátási lánc zavaraival kapcsolatos kockázatokat. Alapterméke egy 500 ml-es könnyű vizes palack, amely 28 mm-es PCO 1881 szabványú szájrésszel és 12 grammos tömeggel rendelkezik, és éves gyártási kapacitása meghaladja a 200 millió darabot. A KSHOW kifejlesztett két, egyenként 48 üreges, testre szabott forrócsatornás palackos üres formát, amelyeket nagy sebességű fröccsöntő gépekkel párosítottak, amelyek készletenként mindössze 9,8 másodperces egyetlen ciklusidőt tesznek lehetővé, így több mint 420 000 nyersdarab napi előállítását teszik lehetővé. A formaalkatrészekhez svéd ASSAB S136 ESR tüköracélt használtunk, amelynek magjait és üregeit vákuumhűtésnek és kriogén kezelésnek vetettük alá, így HRC 54–56 keménységet értünk el, így biztosítva a méretpontosságot még gyakori szerszámciklus mellett is. A projekt a T0 prototípus tesztelésétől a T1 tömeggyártásig mindössze 35 nap alatt haladt előre, sikeresen csökkentve az egységgyártási költségeket körülbelül 22%-kal, és megszüntetve az importfüggőséget. Az ügyfél most kezdeményezte a második fázis kapacitásbővítési tervének tervezését. A tömeggyártást követően ennek az észak-afrikai ügyfélnek a gyárigazgatója visszajelzést osztott meg a WhatsApp-on keresztül: "A két 48 üreges öntőforma 35 nap alatt érte el a teljes gyártási készenlétet, 22%-os költségcsökkentéssel üres palackonként; már elindítottuk a második fázis duplázási kezdeményezését."


   A pontosságon túl: rejtett tényezők, amelyek befolyásolják a 48 üreges formák hosszú távú teljesítményét

    Sok ügyfél az első nagyüregű öntőformák vásárlásakor kizárólag az árajánlatokra és a szállítási időkre összpontosít, figyelmen kívül hagyva három kritikus részletet, amelyek jelentősen befolyásolják a teljes birtoklási költséget:

  1. Hűtési hatékonyság és ciklusidő. A KSHOW konform hűtőcsatornákat tervezett 48 üreges formákhoz, amelyek mindegyike körülveszi a hűtőpályákat, hogy egyenletes hűtést biztosítson a teljes térfogatban; a hagyományos egyenes lyukú hűtéshez képest ez további 8-12%-kal csökkenti a ciklusidőt. Ez a fejlesztés önmagában jelentős villamosenergia-költségeket és gépórákat takarít meg, ha évi 200 milliós termelési mennyiségre alkalmazzuk.
  1. Fordított csappantyú nélküli palackszájú kialakítás. A menetmag-húzó mechanizmusunk optimalizált vezetési szögkialakítással rendelkezik, amely megakadályozza a palack szájának meneteinek mikrokárosodását a formázás során, így kiküszöböli a kupak későbbi lezárásával kapcsolatos esetleges problémákat.
  1. Gyorsan cserélhető szerkezet a kopásra hajlamos alkatrészekhez. Minden kopásra hajlamos alkatrész, például magok és szelepcsapok moduláris, gyorsan cserélhető felépítést alkalmaznak, lehetővé téve, hogy az együreges javítások legfeljebb 15 percet vesznek igénybe – a hagyományos öntőformákhoz szükséges több órás időtartamhoz képest.
    A 48 üreges forma konform hűtési kialakítására vonatkozó mért adatok és ciklusidők további összehasonlító táblázataiért látogasson el a KSHOW hivatalos weboldalára a www.taizhoumold.com/resources ingyenes letöltéshez.


Globális szállítás helyi műszaki támogatással

    A KSHOW Huangyanban (Taizhou) található szerszámgyártó üzeme öttengelyes nagy sebességű CNC géppel, svájci GF Achxia Mil szikraforgácsoló rendszerrel és Zeiss CONTURA koordináta mérőgéppel van felszerelve. A 48 üreges öntőforma átfogó vizsgálati jelentése 12 kulcsfontosságú paramétert tartalmaz, mint például az üreg átmérője, az excentricitás és a szűk keresztmetszetek kereksége, biztosítva a valóban adatvezérelt szállítást. A közelmúltban a KSHOW mérnöki csapata egy ügyfél közel-keleti gyárába utazott, hogy befejezze a 48 üreges öntőforma telepítését, üzembe helyezését és üzemeltetési képzését, és mindössze két nap alatt teljes folyamatot – a forma beszerelésétől a stabil tömeggyártásig – befejezze.
    Bármikor felveheti a kapcsolatot a KSHOW csapatával az alábbi módszerekkel, hogy részletes műszaki specifikációkat szerezzen a 48 üreges palackformához:

Hivatalos weboldal: www.taizhoumold.com  
Termékbemutató oldal: https://www.taizhoumold.com/products.html  
E-mail: sale@kshowmould.com  
Tel/WhatsApp/WeChat: +86-18957424655  
Facebook: https://www.facebook.com/share/1CWhNc1SjG/?mibextid=wwXIfr
    Mostantól 2026. július 31-ig azok az ügyfelek, akik a sale@kshowmould.com e-mail-címen vagy a WhatsApp/WeChat-en keresztül a +86-18957424655-ös telefonszámon benyújtják a projektkövetelményeket a 48 üreges öntőforma-tervre, ingyenes professzionális Moldflow-elemzési jelentést kapnak 2000 USD értékben, amely kiterjed a hűtési veszteségre, a töltőcsatorna-kiegyenlítésre, a vezető KSHO-ra és a töltési teljesítményre vonatkozó szakértői ajánlásokra. A Taizhou precíziós formatechnológiája biztosítja, hogy minden hibátlan palack egy lépéssel előrébb helyezze csomagolási üzletét.


Kapcsolódó hírek
Hagyj üzenetet
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
ElutasítElfogadás