Bevezetés
A palackkupakok a világ legnagyobb volumenű műanyagtermékei közé tartoznak. Egyetlen ital vagy víz márka több millió kupakot fogyaszthat naponta. Ennek az igénynek a kielégítésére az öntőforma és a feldolgozási technológiák olyan fejlődésen mentek keresztül, amelyek 4 másodperc alatti ciklusokban gyártják a kupakokat, öntőformánként 48, 64 vagy akár 96 üreggel. Két domináns technológia versenyez ezen a téren: a préselés és a fröccsöntés. Mindegyiknek megvannak a maga erősségei, és ezek megértése létfontosságú minden öntőformagyártó vagy a záróipart kiszolgáló fröccsöntő számára.
A nagy kavitációs csomagolóformák terén több évtizedes tapasztalattal rendelkező formatechnikusként végigvezetem Önt mindkét módszer technikai árnyalatain, majd a nagysebességű, nagyüregű kupakgyártást lehetővé tevő fröccsöntési technológiákra összpontosítok – a forrócsatornás szelepek vezérlésére, a nagy sebességű kilökésre és a hűtés optimalizálására –, végül egy valós 48-as vagy kb.
1. Kompressziós fröccsöntés a kupakokhoz
Kompressziós formázási eljárás:
Egy előre lemért olvadt műanyag edényt (általában PP-t vagy HDPE-t) egy nyitott formaüregbe ejtenek. A forma bezárul, az anyagot a kupak formájába tömöríti. Rövid hűtési idő után a kupak kilökődik. Ez a folyamat folyamatos és forgó: egy körhinta több öntőformája egymás után nyílik és záródik.
Fröccsöntés folyamata:
Az olvadt műanyagot nagy nyomással fecskendezik be egy zárt formaüregbe thrakár egy melegcsatornás rendszer. Csomagolás és hűtés után a forma kinyílik, és a kupakok kilökődnek. A forma 32, 48, 64 vagy több üreget tartalmazhat.
|
Funkció |
Kompressziós fröccsöntés |
Fröccsöntés |
|
Ciklusidő |
2-4 másodperc (nagyon gyors) |
4-8 másodperc (a kavitációtól függően) |
|
Kavitáció |
Korlátlan (forgó) |
A gépbilincs tonnatartalma és a nyomólap mérete korlátozza |
|
A sapka kialakításának rugalmassága |
Korlátozott (szimmetrikus, egyszerű formák) |
Magas (alávágások, élő zsanérok, betétek) |
|
A súly konzisztenciája |
Kiváló (±0,3%) |
Jó (±1%) szelepes kapuvezérléssel |
|
Kezdeti szerszámberuházás |
Nagyon magas (forgóprés) |
Alacsonyabb a mérsékelt kavitációhoz |
|
Anyagi hulladék |
Minimális (nincs futó) |
Hot runnerrel nulla lehet |
|
A legjobb alkalmazás |
Egyszerű, nagy térfogatú víz/CSD kupak |
Összetett kupak béléssel, hamisítást gátló szalagokkal |
Ítélet:Az ultranagy térfogatú, nagyon egyszerű sapkák (pl. 28 mm-es vízsapkák) esetében a préselés a domináns. De a legtöbb precíziót, hamisítás-ellenőrző gyűrűket, bélés integrációt vagy összetett geometriát igénylő kupak esetében a nagy kavitációs formákkal végzett fröccsöntés a preferált választás.
2. Hot Runner Valve Gate Control kupakformákban
A nagy kavitációs kupakkal rendelkező fröccsöntő öntőformákban a forró csatorna a szív. A hagyományos nyitott kapuk nyomot hagynak a kapuban, amely megkarcolódhat vagy szivároghat. A szelepajtók elengedhetetlenek a legtöbb italkupakhoz.
A szelepkapuk működése:
Egy pneumatikusan vagy hidraulikusan működtetett csap előremozdul, hogy bezárja a kaput az üreg feltöltése és becsomagolása után. Ez tisztán levágja az olvadékot, minimális tanúnyomot hagyva.
Főbb követelmények a nagy kavitációs sapkával rendelkező formákkal szemben:
Tipp: A belső béléssel ellátott kupakoknál (pl. a lésapkák oxigénzáró burkolata) gyakran a szelepzárakat helyezik el a kupak üregében (alkapu), hogy elrejtse a maradványt.
3. Nagy sebességű kidobás: mechanikus vs. pneumatikusEgy 4 másodperces ciklusban a kilökődésnek rendkívül gyorsnak és abszolút megbízhatónak kell lennie. A kupakformákban két fő módszert alkalmaznak:
Mechanikus kilökődés (lehúzólemez):
A magot egy rugós csupaszító lemez veszi körül. Amint az öntőforma kinyílik, a csupaszító lemez a maghoz képest előre tolódik, lehúzva a kupakot. Ez egyszerű és robusztus, de a visszatérő löket a másodperc töredékét növeli.
Pneumatikus kilökődés (levegőfúvás):
A sűrített levegő (3-6 bar) a magon keresztül áramlik, lefújva a kupakot. Ez rendkívül gyors és kíméletes, de tökéletes magtömítést igényel, és zajos is lehet.
Tipikus gyakorlat nagy kavitációjú kupakformákhoz:
Kombinálja a lehúzólap rövid mozdulatát (2–3 mm), hogy leemelje a kupakot a magról, majd légfúvással távolítsa el. A lehúzólemez biztosítja, hogy a kupak egyenletesen letörjön a magról, miközben a levegő befejezi a kilökődést anélkül, hogy megérintené a kupak tömítőfelületét.
Kidobási időzítés:A kilökési löketnek az öntőforma teljes kinyitása után kell megtörténnie, hogy elkerülje a rögzített felével való ütközést. A fejlett formák bütykös vagy szervohajtású csupaszító lemezeket használnak a pontos időzítés érdekében.
4. Hűtésoptimalizálás kupakformákhoz
A hűtés a ciklusidő 60-80%-át igényli. A nagy kavitációjú sapkás öntőformákban a hatékony hűtés a kulcsa az 5 másodperc alatti ciklusok elérésének.
Maghűtés:A magcsap általában a legforróbb rész. A hagyományos egyenes hűtőcsatornák a magban nem hatékonyak.
A jobb módszerek közé tartozik:Buborékolók (forgó csőbetétek): A hűtőfolyadék egy kis csövön lefolyik a mag aljára, és a gyűrűn keresztül visszatér, hőt vonva ki.
Spirális hűtőbetétek:A magbetétbe spirális horony van bedolgozva, amely spirális áramlási utat hoz létre a maximális felületi érintkezés érdekében.
Konform hűtés (3D nyomtatott betétek): Összetett magok esetén az additív gyártású, konform csatornákkal rendelkező betétek 30-40%-kal csökkenthetik a hűtési időt.
Üreges hűtés:Az üreg fele is agresszív hűtést igényel. Használjon buborékolókat vagy egyenes csatornákat a lehető legközelebb az üreg felületéhez (1,5-2,5 mm távolság).
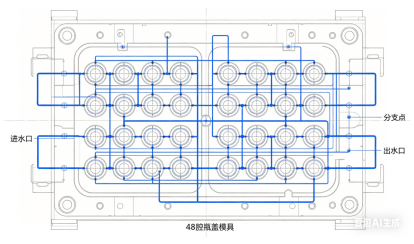
Hűtőfolyadék áramlás:Biztosítson turbulens áramlást (Reynolds-szám > 5000) minden csatornában. Számítsa ki a nyomásesést; egy 48 üreges öntőformához több hűtőkörre is szükség lehet párhuzamosan a nagy áramlási sebesség fenntartásához.
A hűtőkör szétválasztása:Magas sapkák (pl. sportsapkák) esetén a mag felső és alsó részének külön áramkörei megszüntethetik az oválisságot.

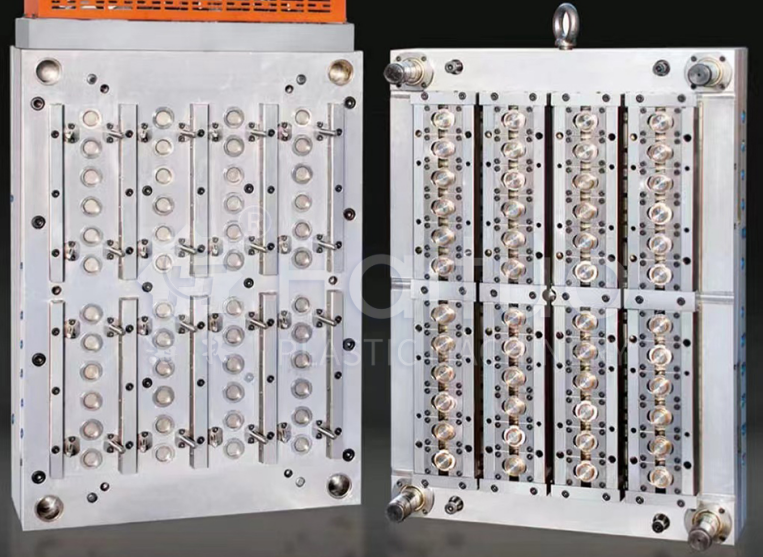
5. Esettanulmány: 48 üreges szénsavas üdítőital-sapkaforma
Kihívás:Egy nagy italgyártó cégnek szüksége volt öntőformára a 28 mm-es PCO 1881 CSD kupakokhoz (szénsavas üdítőitalokhoz). Célciklus: 4,2 másodperc. Éves mennyiség: 80 millió kupak. Anyaga: PP + 5% antisztatikus anyag.
Tervezési megközelítés:
Eredmények a próba után:
Tanulságok:A magokban lévő spirális hűtés és a szekvenciális szelepkapuzás kombinációja volt a kulcs. Az ügyfél később egy második, azonos formát rendelt, és mindkettő két gépen fut egymás mellett, percenként összesen 2500 kupakot termelve.
A nagy sebességgel működő, nagy kavitációs formák szigorú karbantartást igényelnek:
Következtetés
A nagy üregű, nagy sebességű kupakformák olyan mérnöki csodák, amelyek feszegetik a fröccsöntés határait. Az, hogy a tömörítést vagy az injekciót választja, a térfogattól, a kupak összetettségétől és a befektetési kapacitástól függ. A fröccsöntött kupakok sikere három pillérben rejlik:
A 48 üreges CSD-sapkás szerszámtok azt mutatja, hogy megfelelő tervezés és precíziós gyártás mellett a fröccsöntés gyorsasággal vetekszik a présöntéssel, miközben sokkal nagyobb tervezési rugalmasságot kínál.
Öntőformagyártóként ezeknek a technológiáknak az elsajátítása ajtókat nyit a nagy volumenű záródási piac felé, amely iparágunk egyik legigényesebb, de legkifizetődőbb szegmense.
Telefon: +86-18957424655
Mobil: +86-18957424655
Email: sale@taizhoumold.com
Cím:No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District Taizhou City, Zhejiang tartomány, Kína
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Minden jog fenntartva.