KÖVESS MINKET:

Hír

Vékonyfalú csomagolási formatechnológia: kihívások és megoldások a nagy sebességű, stabil és precíziós fröccsöntéshez

2026-04-30 0 Hagyj üzenetet

Bevezetés

       A vékonyfalú csomagolás – gondoljunk csak a joghurtos csészékre, margarinos edényekre, csemegetartókra és vékony falú fedelekre – a fröccsöntőipar egyik legigényesebb szegmensét képviselik. Az alkatrészek falvastagsága általában 0,25 mm és 1,0 mm között van, és az áramlási hossz-vastagság arány gyakran meghaladja a 200:1-et. A ciklusidőket másodpercekben mérik (általában 3-8 másodperc), és az éves gyártási mennyiség gyakran meghaladja a 10 millió alkatrészt öntőformánként.

        Tapasztalt, nagy kavitációjú csomagolóformákra szakosodott formatechnikusként láttam, hogy a vékonyfalú öntéseknél az apró tervezési hibák hogyan válhatnak katasztrofálissá. A kapu 5%-os kiegyensúlyozatlansága azt jelentheti, hogy egyes üregek túlzsúfoltak, míg mások rövidek. Az 5°C-os hűtési eltérés olyan deformációt okozhat, amely óránként 1000 alkatrésznél használhatatlanná teszi az alkatrészeket.

        Ez az artiA cle a nagy teljesítményű vékonyfalú csomagolóformák tervezésének és gyártásának kulcsfontosságú műszaki szempontjaira összpontosít. Akár vékonyfalú edényeket, fedőket vagy poharakat formáz, ezen elvek megértése segítgyorsabb ciklusokat, jobb alkatrészminőséget és hosszabb szerszámélettartamot ér el.

1. Anyagválasztás vékonyfalú formákhoz

       A vékonyfalú fröccsöntés extrém körülményeknek teszi ki a formákat: nagyon magas fröccsnyomás (akár 2000 bar), gyors fűtési és hűtési ciklusok, valamint nagy sebességű olvadékáramlás.

       Ajánlott szerszámacélok:

Steel Grade
Keménység
Kulcstulajdonságok
Tipikus alkalmazás
H13 / 1,2344 / SKD61
48–52 HRC
Magas szívósság, gjó hőfáradásállóság
Mag- és üreges lemezek, általános vékonyfalú formák
Rozsdamentes 1.2316 / S136
48–52 HRC
Korrózióállóság élelmiszerrel érintkező alkalmazásokhoz
Csomagolás savas vagy nedves termékekhez
DC53
58–62 HRC
Kiváló kopásállóság erősen töltött anyagokhoz
Nagy kavitációs öntőformák PP feldolgozására >30% töltőanyaggal

       Kulcsfontosságú szempont: Rendkívül magas kavitáció esetén (pl. 64 vagy 96 üregek) magának a formaalapnak nagy szilárdságú acélból kell készülnie (pl. P20 előedzett vagy 1.2738), hogy ellenálljon a befecskendezési nyomásnak a lemez elhajlása nélkül.


2. Hot Runner rendszer tervezése

       A forró csatorna minden vékonyfalú csomagolóforma szíve. Egyszerre kell olvadékot juttatnia minden üregbe tökéletes egyensúly, minimális nyomásesés és precíz hőmérsékletszabályozás mellett.

       Kritikus tervezési elemek:

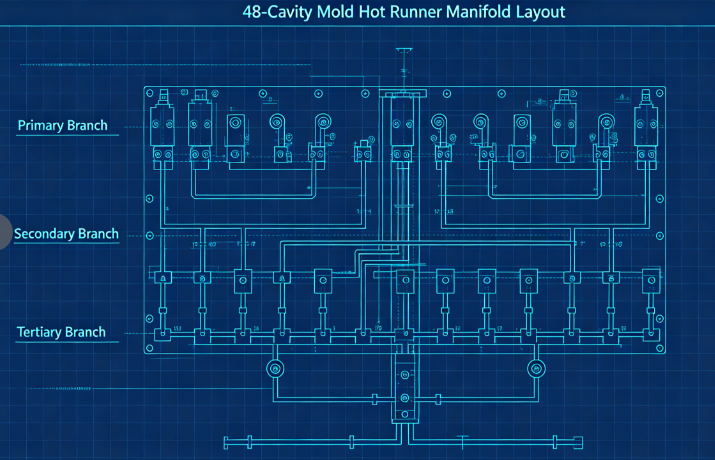
        a) Kiegyensúlyozott áramlási csatornák: Többüregű formáknál (tipikusan 32, 48, 64 vagy 96 üreges) a természetes kiegyensúlyozás elengedhetetlen. Ez azt jelenti, hogy minden üregnek pontosan azonos áramlási hossza van. Egy tipikus elrendezés elsődleges elosztót, másodlagos elosztót és harmadlagos ágakat használ, amelyek mindegyike azonos méretekre van megmunkálva.

        b) Kapu típusa és elhelyezése: Vékony falú konténereknél a leggyakoribb kaputípusok: Élkapuk (egyenes oldalfalú alkatrészekhez) Szelepkapuk (membránokhoz vagy közvetlen aljzatba záráshoz) Tengeralattjáró kapuk (kapumaradék nélküli tiszta részleválasztáshoz) A kaput helyesen kell méretezni – túl kicsi, és nyírómelegedést okoz; túl nagy, és a kapu maradványa elfogadhatatlanná válik. A vékonyfalú poharak tipikus kapuméretei 0,8 mm és 1,5 mm közötti átmérőjűek.

        c) Hőmérséklet: Minden fúvókának független hőmérsékletszabályzóval kell rendelkeznie. Az elosztócsatornákat egyenletesen kell fűteni (kétzónás vagy háromzónás fűtőberendezésekkel), hogy elkerüljük a forró pontokat vagy a hideg csigákat.

3. Üreg és mag kialakítása

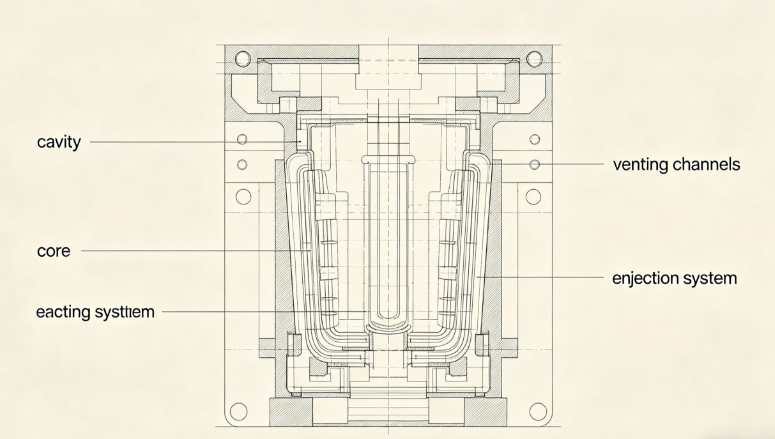
       A vékony falú alkatrészek rendkívül pontos üreg- és magméreteket igényelnek az egyenletes falvastagság eléréséhez.

       Főbb szempontok:

        a) Falvastagság-eloszlás: Tartsa az egyenletes falvastagságot ±0,02 mm-en belül. A vastagság eltérései differenciált hűtést és vetemedést eredményeznek. Használjon formaáramlás-elemzést a tervezés optimalizálásához az acél vágása előtt.

        b) Szellőztetés: A vékonyfalú fröccsöntés nagy sebességű fröccsöntést alkalmaz (gyakran 200-500 mm/s). Az üregben rekedt levegőnek azonnal el kell távoznia. Javasolt szellőzőmélységek: 0,02–0,03 mm PP-hez 0,01–0,02 mm PS vagy PET esetén

A szellőzőnyílásokat az utolsó feltöltési ponton, az elválasztó vonal mentén és a kilökőcsapok körül kell elhelyezni. c) Huzatszögek: Vékony falú részek esetén oldalanként legalább 1°-os huzat javasolt (mélyebb tartályok esetén 1,5-2°). Az elégtelen huzat karcolódáshoz, vákuumzáráshoz és kilökési problémákhoz vezet.

        d) Felületkezelés: Az átlátszó vagy fényes részek üreges felületei SPI A-1 (tükör) bevonatot igényelnek; átlátszatlan tejtermék-tartályokhoz elegendő az SPI B-1 (600 szemcsenagyság).

4. Hűtőrendszer tervezése

        A vékonyfalú fröccsöntésnél a hűtés uralja a ciklusidőt – ez jellemzően a teljes ciklus 60-80%-át teszi ki. A hatékony hűtés a magas termelékenység kulcsa.

       Tervezési alapelvek:

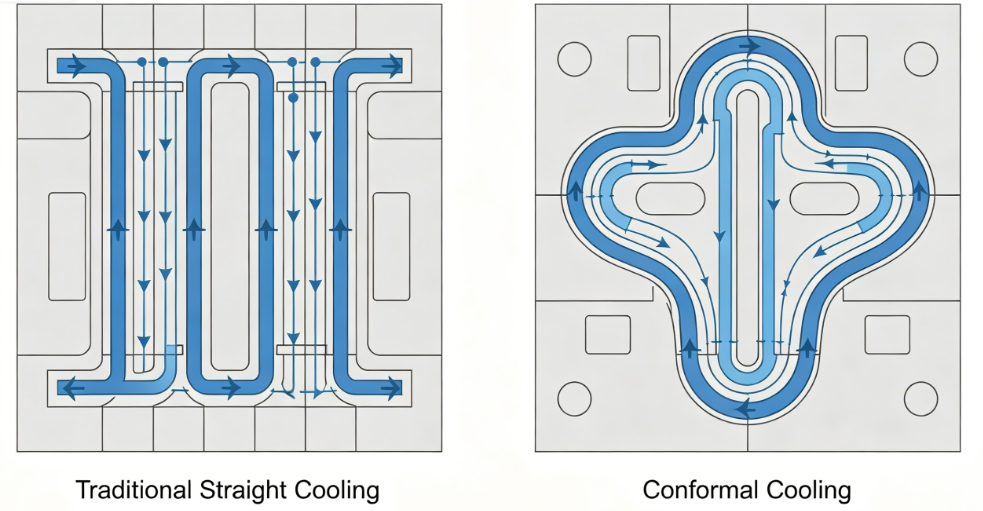
        a) Konform hűtés: A hagyományos egyenes fúrású hűtőcsatornák gyakran túl messze vannak az üreg felületétől. A konform hűtőcsatornák – az alkatrész kontúrját követve – 30-50%-kal csökkenthetik a hűtési időt. Általában 3D nyomtatással vagy íves csatornájú lapkák CNC megmunkálásával készülnek.

        b) Hűtőcsatorna paraméterei:

  • Átmérő: 8-12 mm
  • Távolság az üreg felületétől: 1,5-2,0-szeres csatornaátmérő
  • A csatornák közötti távolság: 3-4-szeres csatornaátmérő
  • Hűtőfolyadék áramlás: turbulens áramlás (Reynolds-szám >5000)

        c) Nagy hatásfokú hűtés: Használjon buborékolókat vagy terelőket a magban, ahol korlátozott a hely. Magas magokhoz szereljen be spirális hűtőbetéteket vagy hőcsöveket.

        d) Hűtőkör szétválasztása: Az üreg- és maglemezek független körei különböző áramlási sebességeket és hőmérsékleteket tesznek lehetővé az alkatrészleadás optimalizálása és a vetemedés minimalizálása érdekében.

5. Kidobó rendszer

       A vékony falú alkatrészek alacsony merevséggel rendelkeznek, és kilökődéskor könnyen deformálódhatnak. A kilökőrendszernek kíméletesnek, de megbízhatónak kell lennie.

       Tervezési javaslatok:

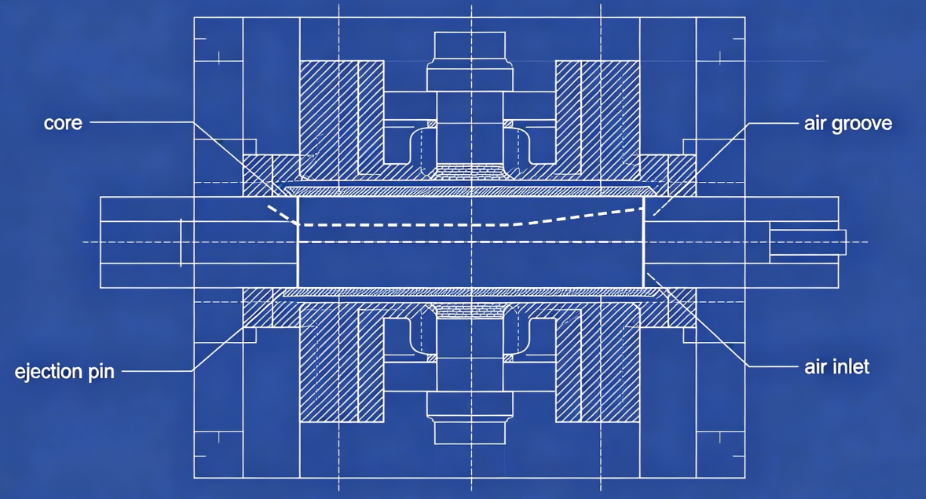
       a) Légkifúvás: Sok vékony falú edényhez (főleg csészékhez) ideális a levegővel segített kilökődés. A mag és az alkatrész közé sűrített levegőt (2–4 bar) vezetnek be mikrohornyokon vagy porózus betéteken keresztül, lebegtetve az alkatrészt a magról.

       b) Csupaszító lemez: Az alámetszett vagy mély oldalfalú alkatrészeknél a mechanikus lehúzólemez egyenletes kilökőerőt biztosít az alkatrész teljes kerületén.

       c) Kidobócsapok: Ha a csapok elkerülhetetlenek, használjon sok kis átmérőjű (2–3 mm-es) csapot bordákra vagy rejtett felületekre. Kerülje a nagy tűket, amelyek látható nyomokat hagynak.

       d) Időzítés: A kilökési folyamatot csak azután szabad elkezdeni, hogy az alkatrész kellően lehűlt, hogy elkerülje a deformációt. Használjon rövid hűtési késleltetést a forma kinyitása után.

6. Feldolgozási szempontok

       Még a legjobb öntőforma sem képes jó alkatrészeket előállítani megfelelő folyamatbeállítások nélkül. A vékonyfalú öntés fő paraméterei:

Paraméter
Tipikus tartomány
Megjegyzések
Befecskendezési sebesség
200-500 mm/s
Nagy sebességgel kitölti a vékony részeket a lefagyás előtt
Befecskendezési nyomás
1200-2000 bar
Az áramlási ellenállás leküzdéséhez szükséges
Olvadási hőmérséklet
190–240 °C (PP), 230–280 °C (PS)
Optimalizálja a viszkozitást
A penész hőmérséklete
10-25°C (hidegcsatorna) vagy 30-60°C (melegcsatorna)
Kiegyensúlyozott hűtés
Hátnyomás
5-15 bar
A képlékenyítő konzisztenciáért
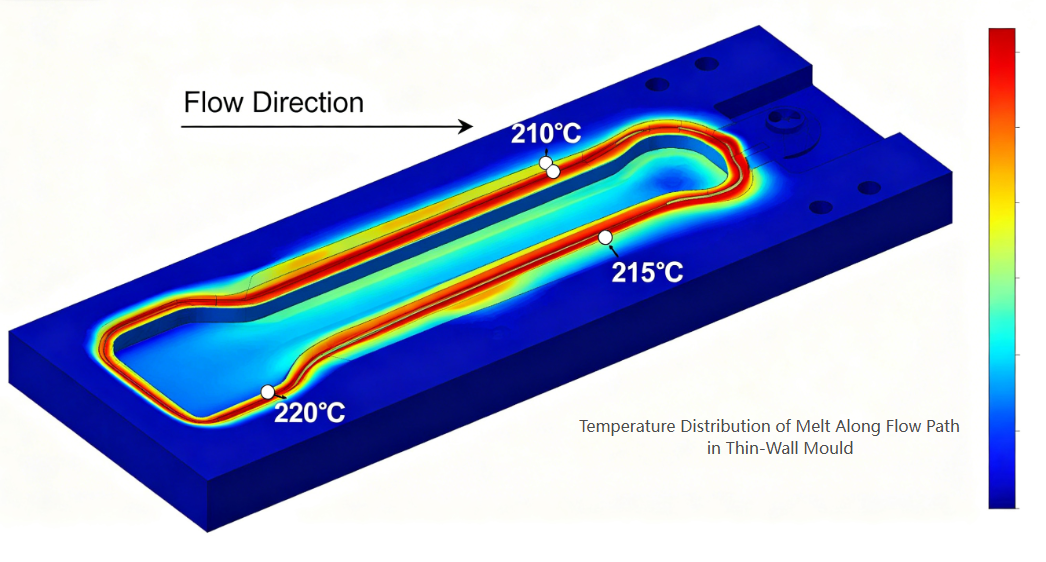
        Fontos: A vékonyfalú fröccsöntés gyakran nagy nyírási sebességet alkalmaz, ami jelentős nyírási melegítést okoz. A tényleges olvadékhőmérséklet a kapunál 20-40°C-kal magasabb lehet, mint a hordóban beállított hőmérséklet. Ezt vegye figyelembe a formaanyagok és a kapu kialakítása során.


7. Gyakori hibák és azok enyhítése

Disszidál
Penészgombával kapcsolatos ok
Megoldás
Rövid felvételek
Nem megfelelő szellőző vagy alulméretezett kapuk
Adjon hozzá szellőzőnyílásokat az áramlási végpontokhoz; kapuk nagyítása
Elvetemült
Egyenetlen hűtés vagy kiegyensúlyozatlan töltés
A hűtés egyenletességének javítása; egyensúlyfutók
Mosogatónyomok
A kapu rossz elhelyezkedése vagy nem megfelelő csomagolás
Helyezze át a kaput vastag szakaszra; add hozzá a csomagolási időt
A kapu maradványa túl magas
A kapu kialakítása nem megfelelő
Váltson szelepes kapura vagy tengeralattjáró kapura
Ragasztás a magra
Elégtelen huzat vagy levegőkifúvás hiba
Növelje a huzatot; tiszta levegő hornyok
Égési nyomok
Nem megfelelő szellőzés
Mélyítse el a szellőzőnyílásokat az anyaghatáron belül

Esettanulmány: 48 üreges joghurtos csésze forma

        Challenge: Egy ügyfél 48 üreges formát igényelt 150 ml-es joghurtos csészékhez (PP, 0,45 mm falvastagság, 4 másodperces ciklus, éves20 millió alkatrész igénye).

        Megtett intézkedések:

  • Használt H13 (1,2344) ESR kbtűk és magok a hőfáradásnak ellenálló.
  • Teljesen kiegyensúlyozott, 48 üreges melegcsatornát terveztek szelepes kapukkal.
  • Alkalmazott konform hűtőcsatornák mind az üreges, mind a maglemezekben (additív gyártású betétek).
  • Hozzáadott levegőkibocsátó rendszer 0,02 mm-es léghornyokkal a magokon.
  • Formaáramlás-elemzést alkalmaztak a kapuk elhelyezkedésének és légtelenítésének optimalizálására.

        Eredmények:

  • Aegyenletes kitöltés (±2%-os súlykülönbség az üregek között)
  • A hűtési idő 2,8 másodpercről 1,6 másodpercre csökkent (teljes ciklus3,9 s)
  • Hibaarány <0,3%
  • A Mold több mint 30 millió alkatrészt gyártottnincs nagyobb karbantartás
Következtetés

       A vékonyfalú csomagolási formatechnológia a fröccsöntő formagyártás csúcsát képviseli. A magas kavitáció, a másodperc alatti ciklusok és a hibamentes gyártás követelményei a formatervezés minden aspektusát a korlátok közé szorítják. A sikeres vékonyfalú formákhoz a következőkre van szükség:

Az üreg/mag megmunkálási pontossága (±0,01 mm)

Ba melegcsatorna áramlási csatornáiban

Hatékonyság a konform hűtésben

Megbízhatóság a kilökőrendszerekben

Az anyag viselkedésének és folyamatdinamikájának megértése

       FA vékonyfalú csomagolási ágazat óriási lehetőségeket kínál mind a technikai kihívások, mind az üzleti növekedés terén.

Kapcsolódó hírek
Hagyj üzenetet
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
ElutasítElfogadás