KÖVESS MINKET:

Hír

A fröccsöntési hibák és a formák közötti kapcsolat

2026-04-23 0 Hagyj üzenetet

Bevezetés

        A fröccsöntési hibák gyakran elkeserítőek. Amikor egy alkatrészen mosogatók, vetemedés, égési nyomok vagy rövid lövések jelennek meg, sok termelési vezető első reakciója a gép paramétereinek beállítása – a hőmérséklet, a nyomás, a befecskendezési sebesség vagy a hűtési idő. Bár ezek a módosítások néha segítenek, a kiváltó ok gyakran mélyebben rejlik: magában a penészben.

        Tapasztalt formatechnikusként számtalan olyan esetnek lehettem tanúja, amikor heteket pazaroltak el a paraméterek hangolásával, és rájöttem, hogy a formatervezés volt az igazi bűnös. Az igazság az,egy jól megtervezett forma széles feldolgozási ablak mellett is minőségi alkatrészeket tud előállítani; egy rosszul megtervezett forma soha nem fog egyenletes minőséget produkálni, függetlenül attól, hogy milyen finoman van beállítva a gép.

        Ez a cikk a gyakori fröccsöntési hibák penészgombával kapcsolatos okaira összpontosít. Ezeknek a kapcsolatoknak a megértése lehetővé teszi a szerszámgyártók és a fröccsöntők számára, hogy hatékonyabban működjenek együtt – a problémákat a forrásnál kezelik, nem pedig ideiglenes javításokat.

1. Rövid felvételek (nem teljes kitöltés)

        Hogy néz ki: A formaüreg nincs teljesen kitöltve; a részek élei hiányoznak vagy lekerekítettek.

        Penészes okok:

  • Alulméretezett kapuk vagy futószalagok: A korlátozó áramlási utak növelik a nyomásesést, megakadályozva, hogy az olvadék elérje az üregek végét.
  • A kapu rossz elhelyezkedése: A vékony szakaszoktól távol vagy hosszú áramlási utak végén elhelyezett kapuk idő előtti lefagyást okoznak.
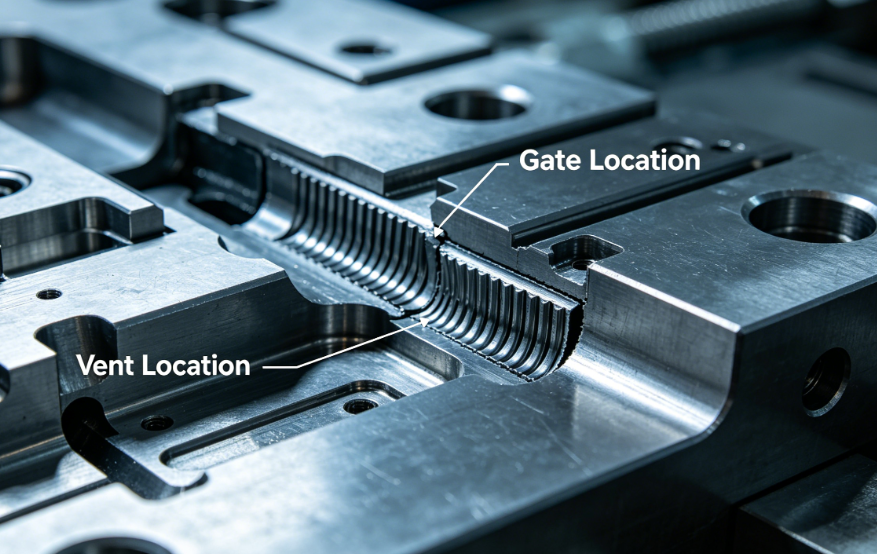
  • Nem megfelelő légtelenítés: A beszorult levegő összenyomja és megakadályozza az olvadék előrehaladását.
  • Vékony névleges fal kialakítása: Az anyaghoz ajánlott minimális vastagság alatt.
  • Hidegcsiga: A hideg meztelen csigák hiánya lehetővé teszi, hogy a lehűtött anyag elzárja a kaput.

       Megoldások:

  • Növelje a kapu és a csúszó átmérőjét (az ellenőrzéshez használjon formaáramlás elemzést).
  • Helyezze át a kapukat közelebb a nehezen kitölthető helyekhez.
  • Adjon hozzá vagy mélyítse el a szellőzőnyílásokat (tipikus mélység: 0,02–0,05 mm az anyagtól függően).
  • Tekintse át a falvastagságot a terméktervezővel.
  • Adjon hozzá hideg csigák mélyedéseket a futóvégeken és a szemközti kapukon.

2. Mosogatónyomok

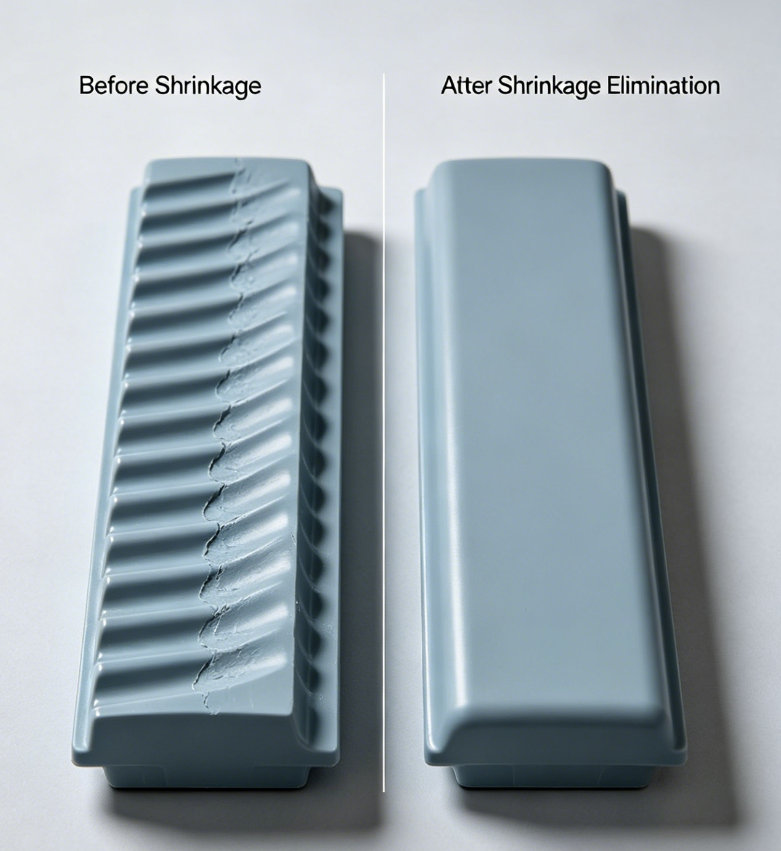
        Hogy néz ki: Felületi mélyedések, jellemzően vastag bordák vagy kiemelkedések felett.

        Penészgombával kapcsolatos okok:

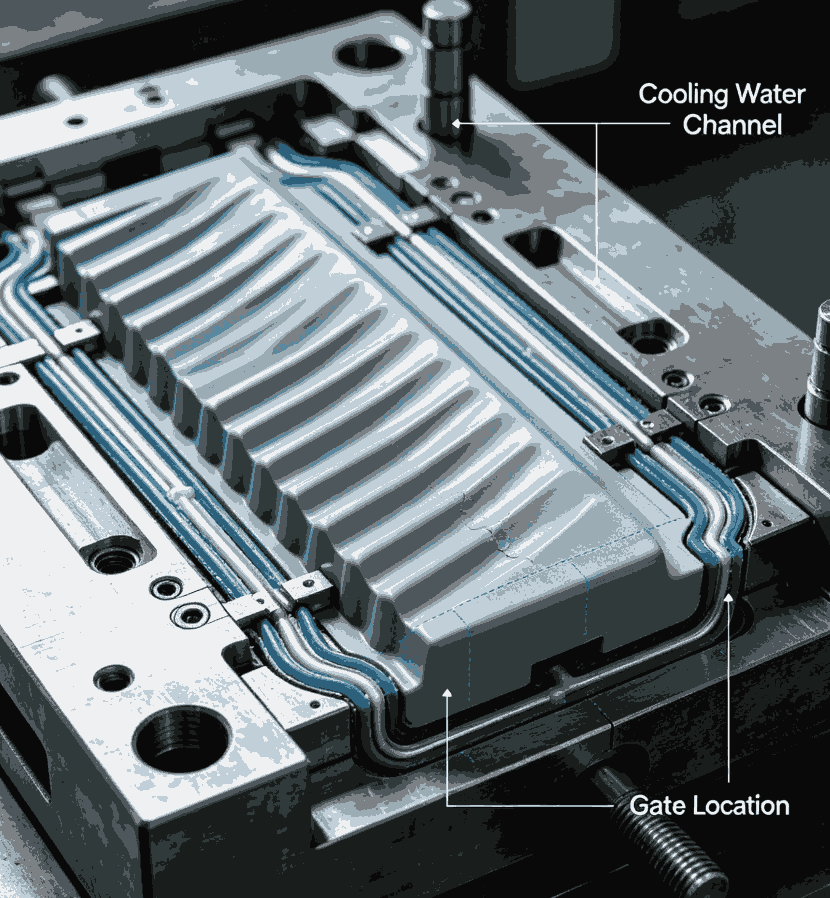
  • Nem megfelelő hűtés vastag szakaszokon:A hűtőcsatorna nem megfelelő elhelyezése lehetővé teszi, hogy a mag anyaga jobban zsugorodik, mint a bőr.
  • Alulméretezett kapuk:A kapu idő előtti lefagyása megakadályozza, hogy a tömítési nyomás elérje a vastag szakaszt.
  • Rossz kapuhely:Ha túl messze van a vastag résztől, a tömítési nyomás elveszik, mielőtt elérné.
  • A borda/alap vastagság arány szabályozásának hiánya:A borda vastagsága meghaladja a névleges fal 60%-át.

        Megoldások:

  • Helyezze a hűtőcsatornákat közelebb a vastag szakaszokhoz; fontolja meg a terelőket vagy a buborékozókat.
  • Nagyítsa fel a kaput, vagy váltson nagyobb kaputípusra (ventilátorkapu, alagútkapu).
  • Helyezze át a kaput a vastag szakasz közelébe.
  • Csökkentse a bordavastagságot a névleges fal 40–60%-ára (a kialakítás módosul, de a penésznek alkalmazkodnia kell).

3. Vetedés (résztorzítás)

        Hogy néz ki:Az alkatrész megcsavarodott, meghajlott vagy egyenetlen a kilökődés után.

        Penészgombával kapcsolatos okok:

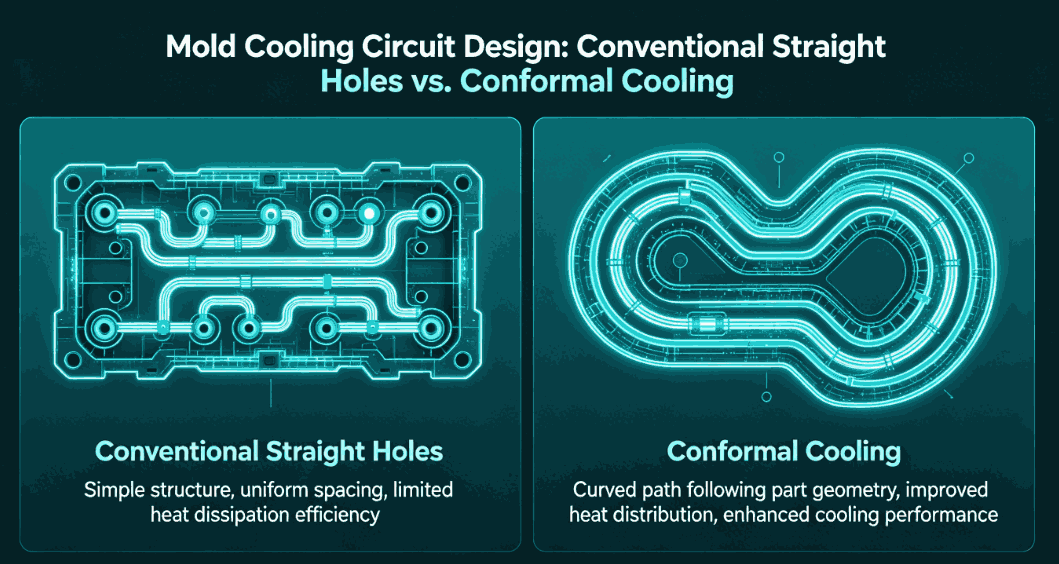
  • Egyenetlen hűtés:A formahőmérséklet különbségei az üregben eltérő zsugorodást okoznak.
  • Nem megfelelő kidobási tervezés:A kilökőcsapok egyenetlenül vagy vékony részeken nyomódnak.
  • Kiegyensúlyozatlan futórendszer:A többüreges formákban az egyenlőtlen töltet eltérő maradó feszültségekhez vezet.
  • Nem megfelelő merülési szög:A nagy kilökőerő torzítja az alkatrészt.
  • Kapu által indukált tájolás:A vékony szakaszokban vagy az alkatrész közepén elhelyezett kapuk molekuláris orientációt okoznak, amely hűtéskor meghajlik.

        Megoldások:

  • Optimalizálja a hűtőkör elrendezését: összetett geometriákhoz használjon konform hűtést.
  • Egyensúly kilökő csap elhelyezése; vékony részeken használjon nagyobb vagy több tűt.
  • Tervezzen természetesen kiegyensúlyozott futókat (egyenlő áramlási hossz minden üregben).
  • Növelje a huzatszöget (1–2° a legtöbb anyagnál, 3–5° texturált felületeknél).
  • Keresse meg a kapukat vastag szakaszokon, vagy használjon több kaput.


4. Égésnyomok / Dielektromos fűtés

        Hogy néz ki:Barna vagy fekete perzselési nyomok, általában az áramlás végén vagy a mély bordákban.

        Penészgombával kapcsolatos okok:

  • Elégtelen légtelenítés:A vakzsebekben vagy az áramlási frontokon rekedt levegő összenyomódik és felmelegszik, lebontva a polimert.
  • Túl sekélyek vagy eldugultak a szellőzőnyílások:A gáz nem tud elég gyorsan távozni.
  • Gyenge elválasztó vonal szellőző kialakítása:A szellőzőnyílások nem az utolsó feltöltési helyen találhatók.

        Megoldások:

  • Adjon hozzá szellőzőnyílásokat az áramlási út minden végpontjához és a mély bordafenékhez.
  • Használjon az anyagnak megfelelő szellőzőmélységet (pl. 0,02 mm PP-nél, 0,01 mm PC-nél).
  • Fontolja meg a porózus (szinterezett) acélbetétek használatát szélsőséges légtelenítési igényekhez.
  • Adjon hozzá szellőzőhornyokkal ellátott kilökőcsapokat.

5. Flash (sorja)

        Hogy néz ki:Vékonyítsa fel a felesleges műanyagot az elválasztó vonalnál, a kilökőcsap furatainál vagy a csúszkáknál.

       Penészgombával kapcsolatos okok:

  • A kivetített területhez nem elegendő a szorító tonna: A forma túl nagy a géphez, de maga a forma okozhatja, ha rossz az elválasztó vonal integritása.
  • Kopott vagy sérült elválasztó vonal: A korábbi sérülések vagy kopások lehetővé teszik a műanyag kiszabadulását.
  • Nem megfelelő formamerevség: A formalemezek befecskendezési nyomás hatására meghajlanak, rések nyílnak meg.
  • Nem megfelelő szellőzőmélység: A túl mély szellőzőnyílások vakucsatornaként működnek.
  • A csúszkák vagy betétek rossz illeszkedése: Rések a zárófelületeken.

       Megoldások:

  • Javítsa meg vagy vágja újra az elválasztó vonal felületeit.
  • Adjon hozzá tartóoszlopokat az üreglemez mögé, hogy megakadályozza a hajlítást. Győződjön meg arról, hogy a szellőzőnyílások megfelelő mélységűre vannak vágva (általában 0,02–0,05 mm, amit 0,5–1,0 mm-es dombornyomás követ).
  • A zárófelületeket megfelelő szögekkel és illesztésekkel gépelje meg újra.

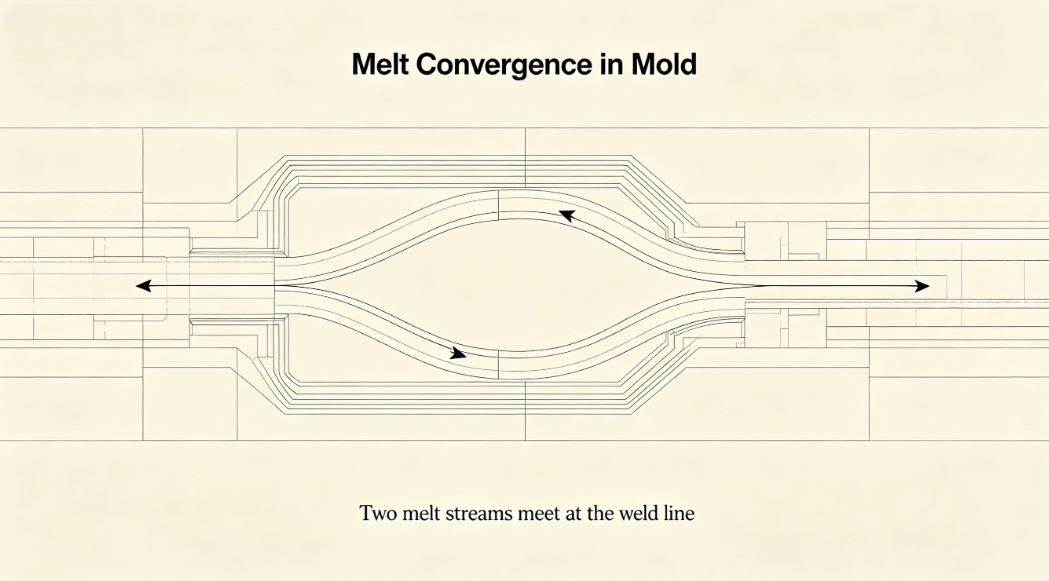
6. Hegesztési vonalak (kötött vonalak)

        Hogy néz ki:Látható vonalak, ahol két áramlási front találkozik; gyakran gyengeség kíséri.

       Penészgombával kapcsolatos okok:

  • Több kapu, amely az áramlási frontok konvergálását okozza:A többkapus kivitelek velejárója.
  • Akadályok az üregben:Magok, betétek vagy bordák, amelyek megosztják az áramlást.
  • Hideg olvadékfrontok:Rossz a kapu kialakítása vagy a hideg csigák nem elegendőek.
  • Nem megfelelő légtelenítés a hegesztési vezeték helyén:A beszorult levegő megakadályozza a molekuláris összefonódást.

        Megoldások:

  • Helyezze át a kapukat, hogy a hegesztési vezetékeket a nem kritikus területekre helyezze át.
  • Növelje a kapu méretét, vagy váltson másik kaputípusra (pl. ventilátorkapu).
  • Helyezzen be egy szellőző zsebet a hegesztési vezeték helyére.
  • Használjon szekvenciális szeleppel ellátott melegcsatornát a hegesztési vezetékek eltávolítására.

7. Felületi hibák: Folyásnyomok, Slay és Home

        Hogy néznek ki:Csíkok, hullámos minták vagy fénytelen területek az alkatrész felületén.

       Penészgombával kapcsolatos okok:

  • Rossz kapu kialakítás:A túl kicsi vagy nem megfelelően elhelyezett kapuk szaggatást vagy habozást okoznak.
  • Éles sarkok vagy hirtelen falvastagság-változások:Áramlási instabilitást okoz.
  • Hideg forma felület:A rossz hűtőkör kialakítása hideg foltokhoz vezet, amelyek idő előtt lehűtik az olvadékot.
  • Szennyezett vagy érdes üregfelület:Fennmaradást és gyenge fényességet okoz.

        Megoldások:

  • Használjon nagyobb kaput vagy fokozatos bővítést elősegítő kapukialakítást (ventilátorkapu, fóliakapu).
  • Sima átmenetek az üregben (sugár minden éles sarkon).
  • Optimalizálja a hűtés egyenletességét.
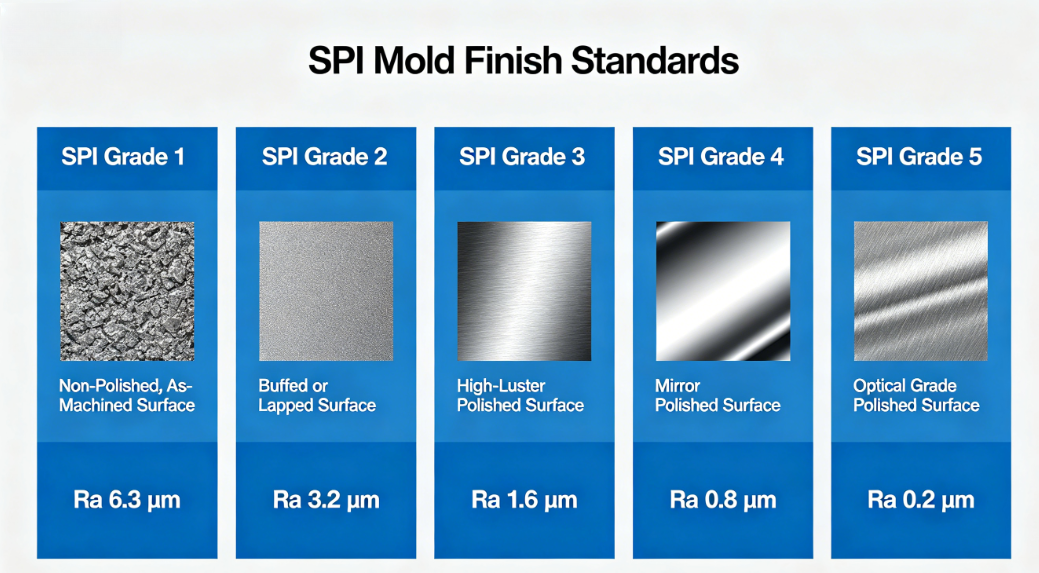
  • Polírozza az üreg felületét a kívánt felületre (tükörpolírozás a fényes részekhez).

8. Kidobócsapok / Nyomójelek

        Hogy néz ki:Megemelkedett vagy besüllyedt nyomok, ahol a kilökőcsapok érintkeznek az alkatrészsel.

        Penészgombával kapcsolatos okok:

  • Nem elegendő tervezet:A nagy kilökőerő a csapok csúcsaira összpontosul.
  • Túl kevés vagy rosszul elhelyezett kilökőcsap:Egyenetlen kilökődés.
  • A csap átmérője túl kicsi:Magas stresszkoncentráció.
  • Kidobócsap visszatérési problémák:A csapok nincsenek teljesen visszahúzva a következő ciklus előtt.

         Megoldások:

  • Növelje a huzatszöget.
  • Adjon hozzá több kidobócsapot, vagy használjon nagyobb átmérőt.
  • Helyezzen csapokat a bordákra, kiemelkedésekre vagy más nem kozmetikai felületekre.
  • Gondoskodjon a megfelelő kidobó visszatérő rendszerről (rugók vagy pozitív visszatérő csapok).

Esettanulmány: A hibától a megoldásig

        Egy vevő, aki egy 32 üreges tollhordó formát gyártott, arról számolt be, hogy a klip rögzítési területén tartós vetemedés és süllyedés nyomai vannak. A gépparaméter-beállítások két hétig tartó, javulás nélküli beállítása után elvégeztük a formafelülvizsgálatot.

        Megállapítások:

  • A hűtőcsatornák messze voltak a vastag klipfőnöktől.
  • A kapu a másik végén volt, ami nyomásveszteséget okozott.
  • A kilökőcsapok egyenetlenül oszlottak el.

       Megtett intézkedések:

  • Terelőelem került a hűtőkörbe a főnök közelében.
  • A kaput közelebb helyezte át a főnöki területhez.
  • Két további kilökőcsap hozzáadva.

        Eredmények:

        A vetemedés 80%-kal csökkent; mosogatónyomok eltüntették. A termelési selejt aránya 12%-ról 2%-ra csökkent.

Következtetés

        A fröccsöntési hibák és a forma közötti kapcsolat közvetlen és gyakran domináns. Míg a folyamatparaméterek néha kompenzálják a kisebb penészproblémákat, az alapvető megoldás a jó formatervezésben rejlik – megfelelő kapuzás, kiegyensúlyozott hűtés, megfelelő légtelenítés, robusztus kilökődés és helyes huzatszög.

        Formakészítőként felelősségünk túlmutat a géphez illő forma szállításán. Olyan formákat kell terveznünk, amelyek elnézőek, robusztusak és az adott anyaghoz és alkatrész geometriájához optimalizáltak. A fröccsöntőgépek számára ezen penészgombával kapcsolatos okok megértése hatékonyabb hibaelhárítást és jobb kommunikációt tesz lehetővé a szerszámbeszállítókkal.

        Ha tartós hibával találkozik, mielőtt megérinti a gép kezelőszerveit, kérdezze meg: Lehet, hogy a penész az oka?


Kapcsolódó hírek
Hagyj üzenetet
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
ElutasítElfogadás